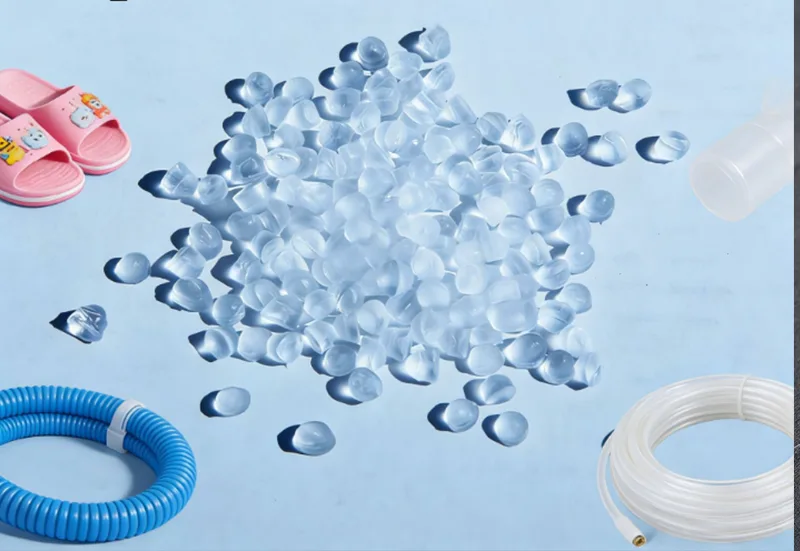
Zhongwang を通じて中 VA EVA の調達を検討しているメーカーは、フォーム、フィルム、接着剤製造の機械的および加工要件に応じて樹脂グレードを選択できます。
材質は、酢酸ビニルを約 15 ~ 28 wt% 含むエチレン酢酸ビニル共重合体です。その特性は、よりポリエチレンのような特性を持つ低 VA グレードと、より柔らかく極性の高い高 VA グレードの間にあります。
エチレンセグメントは構造強度と寸法安定性に貢献し、酢酸ビニルは結晶化度を低下させて柔軟性を高めます。
この組み合わせは、製造中に必要な溶融強度を失わずに製品を曲げたり変形を吸収したりする必要がある用途に役立ちます。
この材料は複数の異なる業界に使用されるため、最も重要な技術指標は製品によって異なります。フォームメーカーは膨張とセルの安定性に重点を置き、フィルムメーカーは溶融挙動とシールに重点を置き、接着剤メーカーは粘度と接着性能を評価します。
EVA フォームは、クッション性、軽量性、柔軟性が求められる場所で広く使用されています。
提供された参考文献では、約 15 ~ 22 wt% VA を含み、MFR 値が 1.5 ~ 6 g/10 分の発泡グレードを特定しています。
これらのグレードは、靴のミッドソール、エクササイズ マット、保護フォームのパッケージ、その他のクッション製品に適用されます。
発泡中、意図したセル構造を維持しながら材料が膨張できるように、ガスの発生とポリマーの溶融強度のバランスをとらなければなりません。
溶融強度が不十分であると、細胞の成長が不安定になったり、崩壊したりする可能性があります。粘度が高すぎると、拡張や金型の充填が妨げられることがあります。
したがって、適切なグレードは、選択した発泡剤、該当する場合は架橋システム、製造設備、および目的のフォーム密度を考慮して評価する必要があります。
冷却が不十分であったり、プロセスが適切に制御されていなかったりすると、発泡製品が収縮したり変形したりすることがあります。
金型の温度、冷却時間、膨張条件、配合組成が最終寸法に影響します。
履物コンポーネントの場合、メーカーはコンディショニング後の圧縮挙動、弾力性、寸法の一貫性も評価する必要があります。
中 VA EVA は、柔軟性とシール動作が重要な選択されたフィルム用途にも使用できます。
供給されるフィルムグレードのカテゴリは、MFR 値が 2 ~ 12 g/10 分で約 15 ~ 20 wt% VA をカバーします。
これらの材料は、柔軟な包装層、選択された農業用フィルム、および互換性のある多層フィルム構造に関連します。
EVA をパッケージ構造に組み込んで、ヒートシール特性を変更することができます。
シール開始挙動、シール強度、フィルムの厚さ、および隣接する層との適合性は、完成したフィルム構造を使用してチェックする必要があります。
VA 含有量は熱挙動に影響を与える要因の 1 つですが、配合や製造条件とは無関係にシール性能を決定するものではありません。
インフレーションフィルムまたはキャストフィルムの製造では、MFR はポリマーが押出装置内をどのように流れるかに影響します。
不適切な溶融挙動を示すグレードは、厚さの変動、フィルムの不安定性、または加工の困難を引き起こす可能性があります。
樹脂の選択には、押出方法、ターゲットの厚さ、ライン速度、冷却条件、および追加のブレンド成分を考慮する必要があります。
農業用およびその他の屋外用フィルムには、追加の UV 安定化が必要な場合があります。
食品と直接接触することを目的とした包装には、該当する食品との接触要件を満たす適切なグレードと完全な配合を使用する必要があります。
耐候性も食品との接触に対する適合性も、VA パーセンテージだけから推測すべきではありません。
中 VA 範囲内の選択されたグレードは、包装、ラベル、製本、および衛生関連用途のホットメルト接着剤配合物に使用されます。
元の情報源では、約 18 ~ 28 wt% VA を含み、MFR 値が 15 ~ 150 g/10 分の接着剤グレードを特定しています。
これらの樹脂は、相溶性のある粘着付与剤、ワックス、酸化防止剤とブレンドして、意図した流動性と接着特性を発現させることができます。
十分な溶融強度が重要な発泡体の製造とは異なり、接着剤の配合では、混合および塗布により大きなメルトフローが必要になる場合があります。
完成した接着剤は、塗布粘度、硬化挙動、凝集強度、対象の基材への接着力についてテストする必要があります。
| アイテム | 参考仕様 |
|---|---|
| 製品名 | 中VA EVA |
| ブランド | 中旺 |
| ポリマー | エチレン・酢酸ビニル共重合体 |
| 酢酸ビニル含有量 | 15 ~ 28 wt%、グレードによる |
| メルトフローレート | 1.5~150g/10分(190℃/2.16kg) |
| 密度 | 0.930 ~ 0.955 g/cm3 |
| 融点 | 65~88℃、参考範囲 |
| 抗張力 | 12 ~ 22 MPa、標準 |
| 破断伸び | 600 ~ 800%、標準 |
| ビカット軟化温度 | 50 ~ 65 °C (標準) |
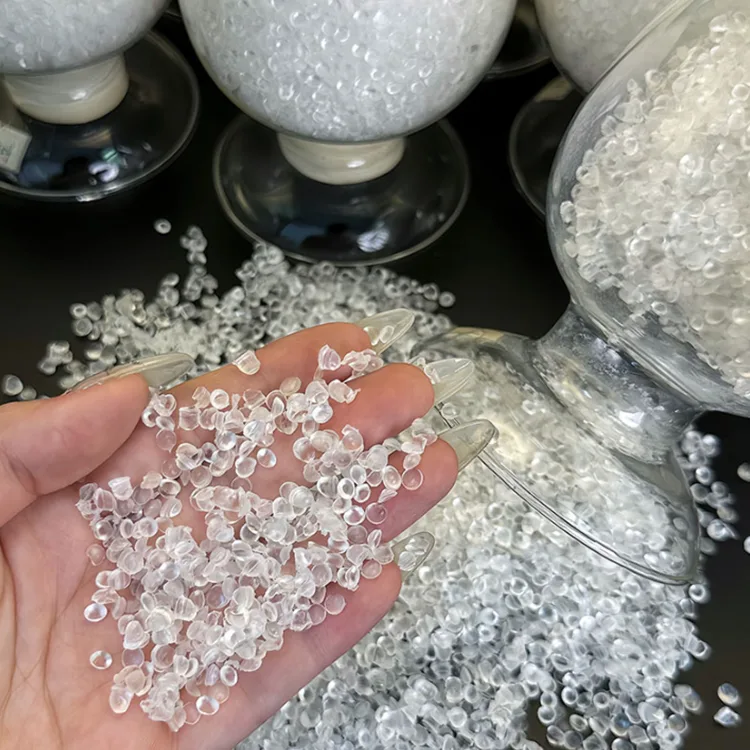
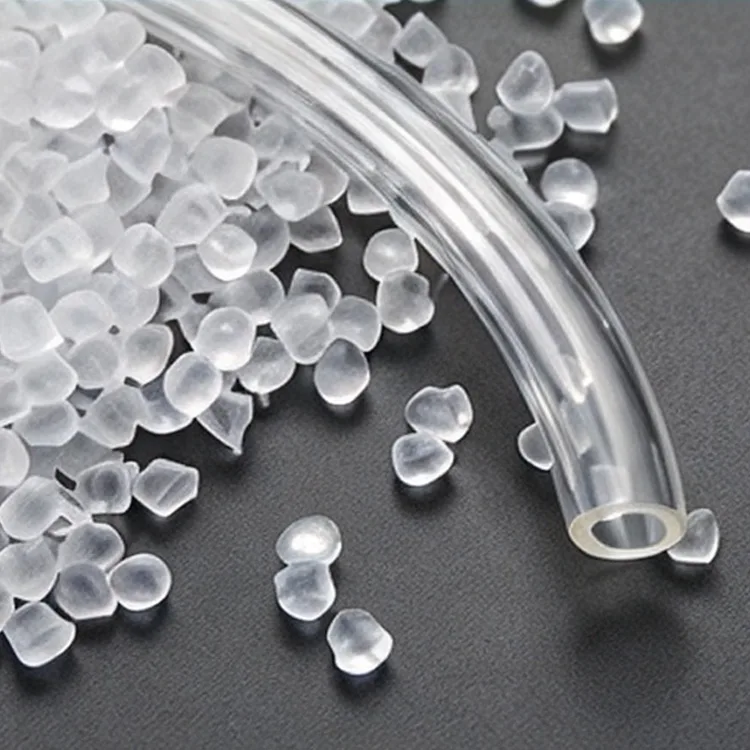
| 外観 | 半透明または乳白色のペレット |
| 処理方法 | 発泡、インフレーションフィルム、キャストフィルム、押出コーティング、ケーブル押出、射出成形 |
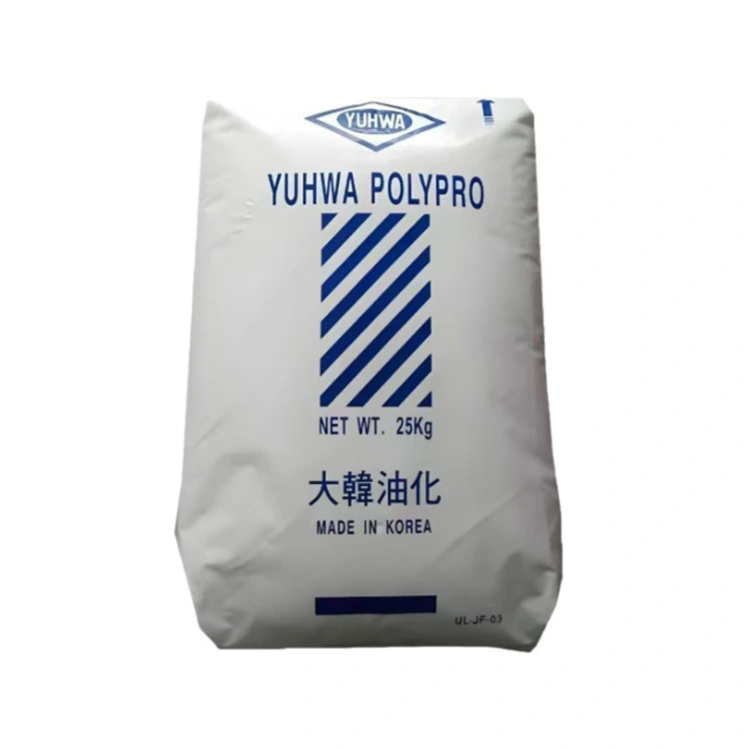
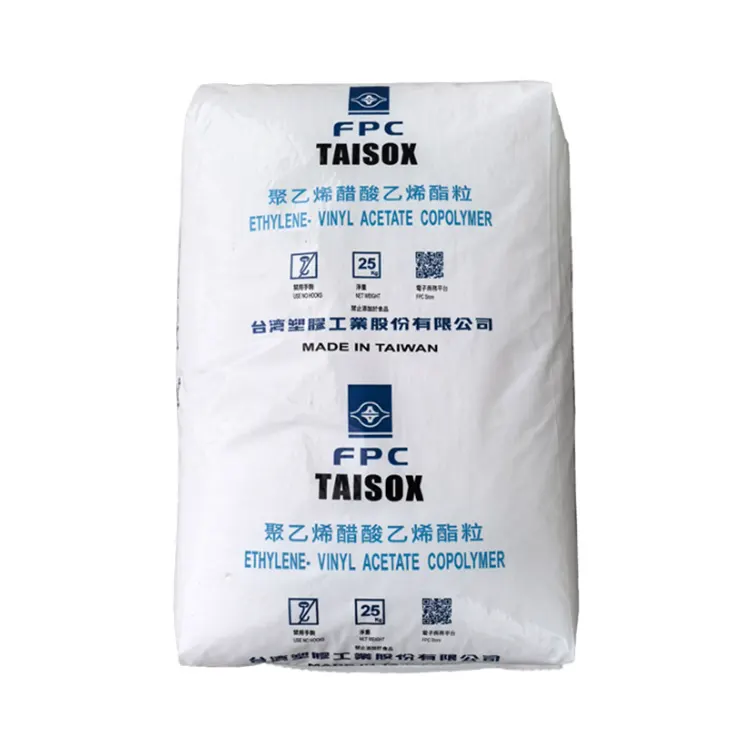
| 包装 | 25 kg 防湿織バッグ |
| 技術文書 | TDS、COA、SDS、および該当する物理試験レポート |
| 製造ルート | 参照MFR | 主な処理に関する考慮事項 |
|---|---|---|
| 発泡 | 1.5~6g/10分 | 溶融強度、膨張安定性、発泡セル構造 |
| フィルム押出 | 2~12g/10分 | 押出安定性、厚み制御、シール挙動 |
| ホットメルト接着剤 | 15~150g/10分 | 混合挙動、塗布粘度、接着配合 |
不十分なフォーム構造は、不適切な樹脂 MFR、発泡剤システム、加工条件、または不十分な冷却に起因する可能性があります。
メーカーは発泡倍率、セル構造、金型温度、成形後の寸法変化などを検討する必要があります。
フィルム製造では、不安定な押出、汚染、または不適切な冷却により、表面欠陥や不均一な厚さが生じる可能性があります。
樹脂グレードは、押出プロセスおよびフィルム全体の配合とともに評価する必要があります。
付属の技術リファレンスでは、バレル温度を約 130 ~ 180°C にすることが推奨されており、200°C を超える長時間の熱暴露に対する注意が示されています。
過度の温度または滞留時間は、劣化、臭気、変色、および材料性能の変化を引き起こす可能性があります。
処理設定は、選択したグレードの推奨事項に従う必要があります。
安定化されていない EVA は、長時間 UV にさらされると色や機械的特性が変化する可能性があります。
したがって、屋外でのフィルムやケーブルの用途では、UV 安定化配合物と代表的な耐候性試験を考慮する必要があります。
Zhejiang Zhongwang International Trade Co., Ltd. は中国余姚プラスチック都市に位置しており、確立された石油化学サプライヤーとの関係と物流リソースが工業用樹脂の調達をサポートしています。
調達時中VA EVA、購入者はグレードを指定する前に、対象となる用途を特定する必要があります。発泡の場合、目的の密度、発泡倍率、硬度、加工方法などの要件が役立ちます。フィルムの場合、重要な詳細には、厚さ、シーリング要件、および押出条件が含まれます。
接着剤メーカーは、目標の VA 含有量、メルトフロー、配合成分、および接着用途を提供する必要があります。
関連する材料仕様は、選択したグレードの TDS および COA を通じて確認できます。大量注文の前に、研究室およびパイロット生産トライアルを行うことをお勧めします。
この材料は、選択されたフォーム配合物に適した柔軟性と溶融強度の組み合わせを提供します。最終的なクッション性と膨張性は、VA 含有量、MFR、発泡剤、架橋システム、加工条件によって異なります。
接着剤指向のグレードは、MFR がはるかに高く、目的の発泡プロセスには溶融強度が不十分である可能性があります。これにより、安定した細胞形成がより困難になる可能性があります。どのグレードの適合性も実際の配合でテストする必要があります。
選択したグレードを軟包装フィルムの構成部品として評価できます。食品と直接接触する用途では、グレード固有の適合性文書と、意図された接触条件下での完全なフィルム構造の評価が必要です。
酢酸ビニルの含有量を増やすと、一般にポリマーの結晶化度が低下し、柔軟性が高まります。ただし、最終製品の柔軟性は、分子量、配合、加工、製品の形状にも影響されます。
有用な詳細には、目標 VA パーセンテージ、MFR、フォーム密度、硬度、発泡倍率、製造プロセス、必要な数量、および比較に使用される既存の材料グレードが含まれます。