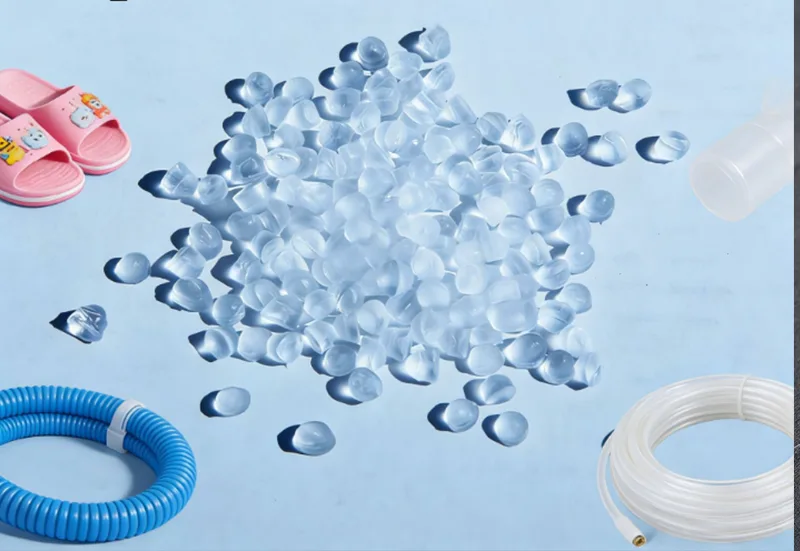
PA6 ナイロン樹脂を生産調達に指定する前に、エンジニアは Zhongwang と協力して、乾式成形特性と環境暴露後に予想される寸法および機械的性能を比較できます。ポリアミド 6 は、カプロラクタムから製造される半結晶性エンジニアリング熱可塑性プラスチックであり、成形および押出部品に一般的に使用されます。
この材料には極性アミド基が含まれており、これが機械的および化学的特性に寄与するだけでなく、吸湿性も高めます。吸収された水分は柔軟性を高め、靭性を高めると同時に、剛性を低下させて寸法の膨張を引き起こす可能性があります。これらの変更は、特にケーブル タイ、ギア ハウジング、スナップフィット コンポーネント、密着アセンブリにとって重要です。
比較的有用な靭性と溶融加工特性により、射出成形、押出成形、および改良エンジニアリング用途にさまざまなグレードを選択できます。ただし、高流量射出グレードや高粘度押出グレードは直接の代替品ではありません。
PA6 ナイロン樹脂の設計上の最も重要な考慮事項の 1 つは、成形されたままの状態で乾燥した材料と湿気で調整された材料の違いです。付属の参考資料では、相対湿度 50% での平衡含水率が約 2 ~ 3% であると特定されており、実際の吸収量はグレードや環境条件によって異なります。
精密部品が吸湿すると寸法変化が生じ、隙間や締結力、組み付けのかみ合いに影響を与える場合があります。乾燥状態の引張特性と曲げ特性は、コンディショニング後の性能を予測するために自動的に使用されるべきではありません。
スナップフィット機能は、取り付け中に許容できない破損が生じることなく曲がり、十分な保持力を維持する必要があります。湿度調整により剛性と延性の両方が変化する可能性があるため、テストでは製品の予想される保管環境と使用環境を反映する必要があります。
小さなギアや可動コンポーネントには、適切な摩耗性能と一貫したクリアランスが必要です。選択した樹脂の機械的特性とともに、湿度、動作温度、合わせ面、および潤滑を考慮してください。
ネジ穴、取り付けスロット、またはコネクタ開口部の公差が厳しい場合は、製造後と指定された環境調整期間後の両方で、代表的な成形部品を測定します。
参考 MFR: 235°C/2.16 kg で 12 ~ 24 g/10 分。このカテゴリは、ケーブルタイ、ファスナー、小型ギア、家電部品、および一般的な成形部品の処理フローと機械的特性を組み合わせたものです。
参考 MFR: 同じ条件下で 4 ~ 9 g/10 分。分子量と溶融強度がより高いため、これらのグレードはフィルム、モノフィラメント、チューブ、および一部のブロー成形品に適しています。
エラストマー改質配合物は、特に低温での衝撃性能が標準的な剛性よりも重要な要件である場合に使用されます。用途には、自動車の保護コンポーネントや衝撃にさらされるハードウェアが含まれます。
選択された配合物は、指定された試験条件下で UL94 V-2 または V-0 分類を保持する場合があります。電気エンクロージャと端子コンポーネントは、必要な壁の厚さと文書化された燃焼定格に適合する必要があります。
| パラメータ | 参考データ |
|---|---|
| 製品名 | PA6ナイロン樹脂 |
| ブランド | 中旺 |
| 材料 | ポリアミド6/ナイロン6 |
| 利用可能なグレード | 一般射出成形 / 高粘度押出 / 超高靭性 / 難燃 |
| 密度 | 1.12 ~ 1.15 g/cm3、非充填グレード |
| 融点 | 215~225℃ |
| MFR | 4 ~ 24 g/10 分 (235°C/2.16 kg)、グレードによる |
| 抗張力 | 70 ~ 85 MPa、典型的な乾式成形リファレンス |
| 曲げ弾性率 | 2,600 ~ 3,200 MPa、典型的な乾式成形リファレンス |
| ノッチ付きアイゾット衝撃(23°C) | 5 ~ 8 kJ/m²、典型的な乾燥基準 |
| 1.82MPaでの熱たわみ温度 | 55 ~ 70 °C、代表的な基準値 |
| 成形収縮率 | 1.0 ~ 1.8%、未記入のグレード |
| 50% RH での平衡湿度 | 2 ~ 3%、参考値 |
| UL94 可燃性 | HB / V-2 / V-0、グレードおよび厚さによる |
| 外観 | 天然の白または黒のペレット |
| 処理 | 射出成形・押出成形・適用ブロー成形 |
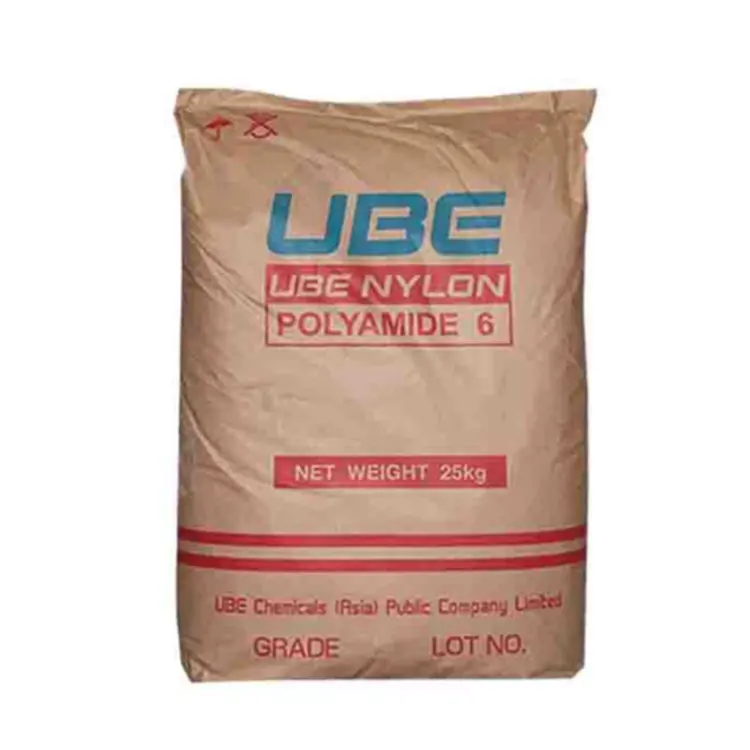
| 包装 | 25 kg 防湿織バッグ |
| ドキュメント | TDS、COA、SDS、および該当する機械的または燃焼試験レポート |
参照乾燥推奨値は、水分 0.2% 以下を目標として、乾燥剤乾燥機を使用して 80 ~ 85°C で 4 ~ 6 時間です。長時間空気にさらされる材料については、105°C、8 ~ 12 時間という別の真空乾燥基準が与えられます。実際のスケジュールは、グレード固有の指示と水分測定に従う必要があります。
一般的な未充填材料のバレル温度は 230 ~ 260°C です。過度の熱、長い滞留時間、または不十分な乾燥により、広がり、シルバーストリーク、気泡が発生したり、機械的特性が失われることがあります。
金型温度も結晶化と寸法に影響します。試用設定では、すべての用途に 1 つの温度を採用するのではなく、部品の厚さと必要な剛性を考慮する必要があります。
中国余姚プラスチック城に拠点を置く Zhongwang は、射出成形と押出成形を使用してバイヤー向けのナイロン調達を調整しています。 PA6 ナイロン樹脂をリクエストする場合は、プロセス、目標 MFR、機械的要件または衝撃要件、湿度条件、限界寸法、年間数量を指定します。
精密アセンブリの場合、推奨される認定順序は、試用コンポーネントを成形し、乾燥寸法を測定し、サンプルを意図した環境に合わせて調整し、フィット感と機能を再評価することです。グレード固有の COA および TDS 文書は、購入仕様をサポートする必要があります。
ポリアミドは大気中の湿気を吸収します。水はポリマー内で可塑剤として働き、剛性を低下させると同時に、靭性と柔軟性の一定の基準を高めることができます。
評価がないわけではありません。 2 つのポリマーは、溶融挙動、熱特性、湿気応答、収縮が異なります。置き換えの前に、工具とコンポーネントの要件を確認する必要があります。
ペレットの過剰な水分が原因の 1 つとして考えられます。加工温度、コンタミ等の成形条件も見直す必要があります。
直接の代替品として扱うべきではありません。より低いメルトフローとより高い溶融強度が押出指向の用途に選択されており、射出適合性については個別の試験が必要です。
文書化された火炎分類、肉厚、電気的特性、および機械的性能が用途に適合する場合、適切なグレードを検討できます。