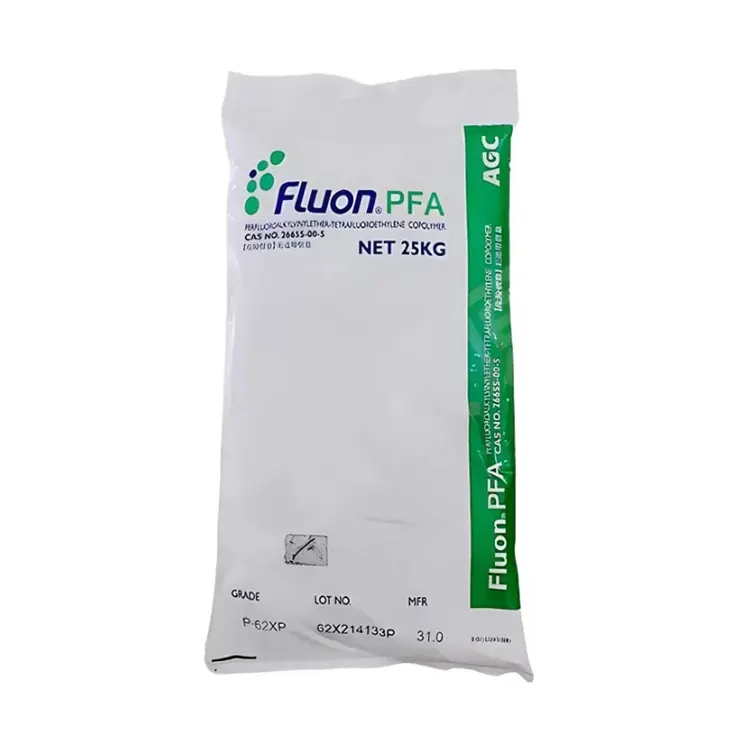
Zhongwang は、小型成型部品用の高 MFR PFA を購入する際に、工業用バイヤーがメルト フロー特性を実際の金型形状および加工要件と比較できるよう支援します。この材料は、中および低 MFR グレードと比較して比較的低分子量の溶融加工可能なパーフルオロアルコキシ フルオロポリマーです。
メルトフローレートが高いと、溶融樹脂が狭い流路を通過し、固化する前に薄い部分を充填しやすくなります。この特性は、小さなキャビティ、狭いチャネル、または複雑な内部形状を含む精密コンポーネントに特に役立ちます。
ただし、流動性を高めるには材料とのトレードオフが伴います。低 MFR グレードと比較すると、高流動性 PFA は一般に溶融強度が低く、長期クリープや環境応力亀裂に対する耐性が劣る可能性があります。
したがって、この材料は、実質的に持続的な圧力にさらされる厚肉部品よりも、制御された充填を必要とする製品や比較的薄い部分に適しています。
マイクロ射出成形では、樹脂は溶融温度が低下する前にゲート、ランナー、薄肉部分を通過する必要があります。流れが不十分であると、ショートショット、不完全なコーナー、またはキャビティ間の不均一な充填が発生する可能性があります。
高流動 PFA は、溶融物の移動に対する抵抗を軽減することで、これらの課題に対処するのに役立ちます。実際の結果は、金型の設計、ゲート寸法、溶融温度、射出圧力、充填速度によって異なります。
ワイヤ絶縁体とマイクロチューブには、狭い断面の周囲に一貫した材料分布が必要です。樹脂の流動挙動は、押出圧力、コーティングの均一性、寸法の一貫性に影響を与えます。
適切な高流量グレードは、ファインゲージ断熱材、小径チューブ、および薄いポリマー層を維持することが重要なその他の連続押出用途に評価できます。
高粘度の PFA と比較して、高流動配合物は、同等の加工条件下でも充填が容易になる可能性があります。
これにより、適切な機器が不要になるわけではありません。フッ素ポリマーと互換性のあるネジ、バレル、工具材料、および温度管理は引き続き必要です。
高MFR PFAは、小型バルブインサート、小型の耐食性継手、複雑な機器コンポーネント、非耐圧サンプルセルハウジングに適用できます。
マルチキャビティツーリングの場合、メーカーは試作中にキャビティのバランス、ウェルドラインの形成、バリ、寸法のばらつきを評価する必要があります。
高速押出グレードは、特殊なワイヤや小さな同軸ケーブルの薄い絶縁層に検討できます。
提供された参考資料では、このアプリケーション カテゴリの MFR 範囲が 16 ~ 30 g/10 分であることが特定されています。押出の適合性は、ダイの構成、ライン速度、同心度、冷却条件にも依存します。
| アイテム | 参考仕様 |
|---|---|
| 製品名 | 高MFR PFA |
| ブランド | 中旺 |
| 材料 | パーフルオロアルコキシフッ素ポリマー |
| メルトフローレート | 16 ~ 45 g/10 分 (372°C/5 kg)、グレードによる |
| 密度 | 2.12 ~ 2.17 g/cm3 |
| 融点 | 300~310℃ |
| 抗張力 | ≥24 MPa、代表的な基準 |
| 破断伸び | ≥250%、代表的な基準 |
| 連続使用温度 | -200°C ~ 260°C、アプリケーションに依存 |
| 1MHzにおける誘電率 | 2.15、代表的なリファレンス |
| 可燃性 | UL94 V-0(1.5 mm)、グレード固有のリファレンス |
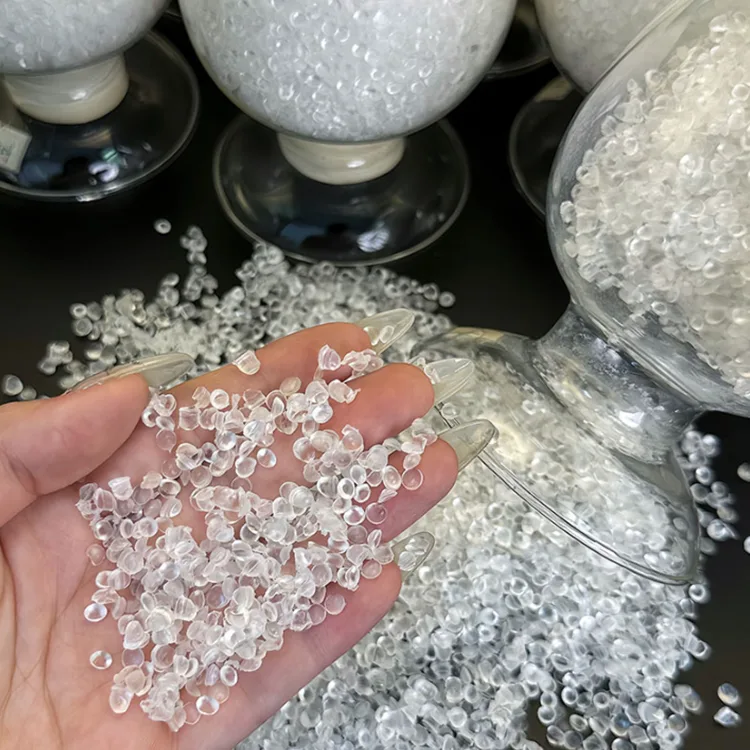
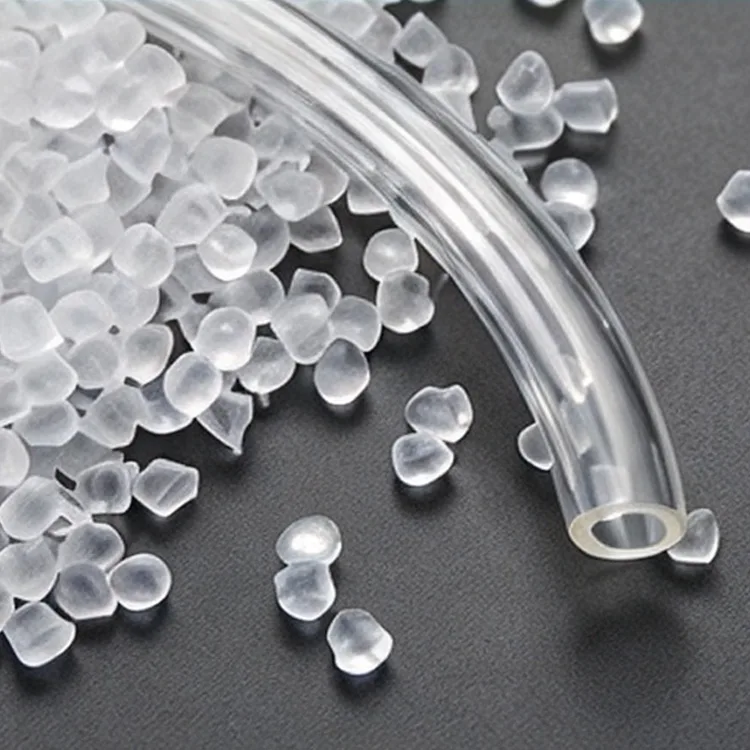
| 外観 | 半透明のアイボリーホワイトのペレット |
| 処理方法 | 射出成形、押出成形、トランスファー成形 |
| 包装 | 25kgPE内袋と紙ドラム |
| 利用可能な文書 | TDS、COA、SDS、および該当するテストレポート |
付属の技術リファレンスでは、バレル温度が約 335 ~ 375°C、ダイ温度が 355 ~ 390°C であると特定されています。これらは、各マシンの固定設定ではなく、処理基準です。
過度の処理温度に長時間さらされると、フッ素ポリマーが劣化し、危険な分解生成物が生成される可能性があります。機器の設定、滞留時間、換気、およびシャットダウン手順は、選択したグレードの処理および安全に関する文書に従う必要があります。
流動性が向上すると、射出圧力、金型のフィット感、ゲート設計が不適切な場合にバリが発生する可能性が高くなります。複数のメルト フロントが交わる場所のウェルド ラインの強度も評価する必要があります。
メーカーは、唯一の調整として材料温度を上げるのではなく、射出速度、圧力、冷却、およびキャビティの形状を一緒に評価する必要があります。
高流動樹脂は、長期間にわたって大きな負荷がかかる厚肉の圧力継手、タンクのライニング、またはダイヤフラムには自動的に選択されるべきではありません。
このような用途では、迅速なキャビティ充填よりも溶融強度、クリープ挙動、および応力亀裂耐性の方が重要になるため、MFR の低い材料の方が適切な場合があります。
中国余姚プラスチック城に位置する浙江中旺国際貿易有限公司は、確立された原材料調達と物流チャネルを通じて工業用樹脂の調達を調整しています。
検討用に高MFR PFA、最も有用な見積詳細は、目標 MFR、加工方法、最小肉厚、キャビティ構成、動作媒体、および予想される機械的負荷です。
高純度のコンポーネントが含まれる場合、金属イオン抽出物および関連する技術文書を購入要件に含める必要があります。商用承認の前に、サンプル処理と完成部品のテストを行うことをお勧めします。
メルトフローが高いと、溶融ポリマーが狭いキャビティや薄い部分を充填しやすくなります。その適合性は、金型の形状、加工温度、射出圧力、完成品の機械的要件によって決まります。
適切なフィッティングについて評価することはできますが、高流量グレードは一般に、長期のクリープやかなりの圧力負荷が大部分を占めるコンポーネントにはあまり適していません。材料を選択する前に、圧力要件と応力亀裂耐性を確認する必要があります。
バリは、過剰な射出圧力、不適切な温度、金型クリアランス、または不適切なゲートとキャビティの設計によって発生する可能性があります。高流動材料では、これらの処理条件を慎重に調整する必要があります。
敏感なプロセス流体を含む用途では、金属イオン、抽出物、その他の不純物に対して特定の制限が必要な場合があります。実際の流体接触要件に応じて、適切な純度グレードを選択する必要があります。