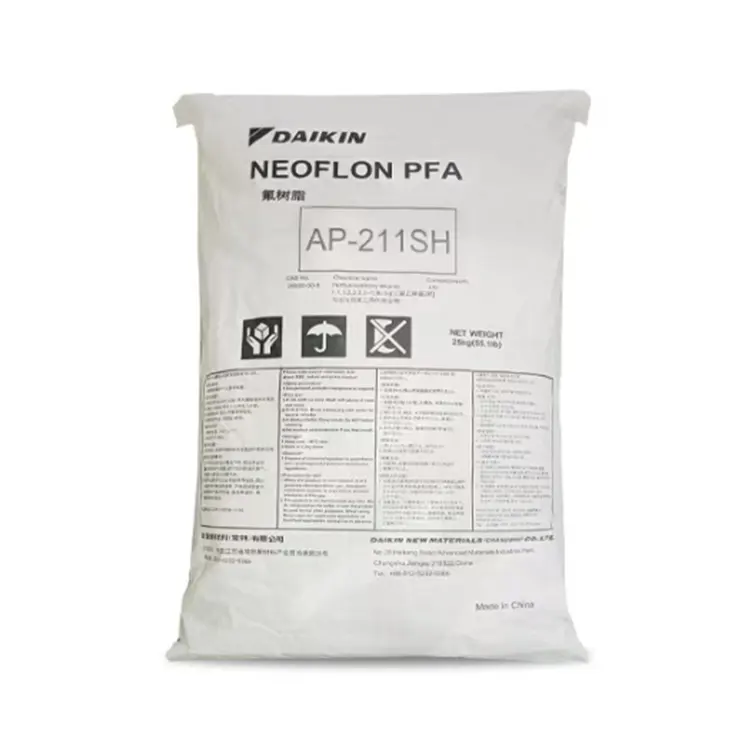
厚肉化学部品用の低MFR PFAを求めるバイヤーのために、Zhongwangは、意図した動作圧力、化学媒体、部品の形状、製造プロセスに基づいてグレードの選択を調整します。
メルトフローレートが低いと、分子量が高くなり、溶融粘度が高くなります。これらのグレードは、中流動性および高流動性の PFA と比較して、一般に溶融強度が高く、適切な条件下でのクリープおよび応力亀裂に対する耐性が向上します。
これらの特性は、完成したコンポーネントに継続的に負荷がかかる場合、繰り返しの機械的動作にさらされる場合、または動作中の温度変化にさらされる場合に重要になります。
この材料は PFA に関連する耐薬品性と熱特性を保持していますが、完成品の信頼性は加工品質、肉厚、接合部の設計、および周囲の動作環境にも依存します。
溶融粘度が比較的高いため、狭い空洞や非常に薄い壁の充填が困難になる場合があります。このようなコンポーネントには、中程度または高 MFR グレードがより適切である可能性があります。
クリープとは、持続的な応力にさらされた材料が徐々に変形することです。フルオロポリマーコンポーネントでは、機械的負荷と高温が組み合わされた場合、この挙動は特に重要になります。
低流量 PFA は一般に、分子量が高いため、高流量グレードに比べて耐クリープ性が向上します。
これにより、使用中の寸法安定性が重要となる厚肉継手、バルブコンポーネント、および選択されたライニングに関連します。
それでもなお、最終コンポーネントは、その設計圧力、温度、形状、および予定された耐用期間に適合する必要があります。
化学物質への曝露と機械的ストレスは、時間の経過とともに相互作用する可能性があります。液体と化学的に適合する樹脂であっても、コンポーネントに局所的な過度の応力がかかると損傷が生じる可能性があります。
応力亀裂耐性が重要な選択基準である場合、より低い MFR PFA を検討できます。
加工に起因する残留応力、鋭い角、不十分な肉厚、不適切な設置条件は、依然としてコンポーネントの故障の原因となる可能性があります。
ダイアフラム、ベローズ、およびその他の柔軟なコンポーネントは、使用中に繰り返し変形する可能性があります。
完成部品の形状、ひずみレベル、動作温度、加工履歴が耐久性に影響を及ぼしますが、選択した低流量グレードの屈曲寿命特性を評価できます。
低MFR PFAは、選択された耐食性ライニングシステムの原料として使用できます。
これらの用途では、溶融強度と厚い保護セクションを形成する能力が重要です。下地、ライニングの厚さ、設置方法、熱膨張、化学環境などを併せて考慮する必要があります。
化学プロセス配管の場合、樹脂の選択は、持続圧力、動作温度、流体適合性、長期変形を考慮する必要があります。
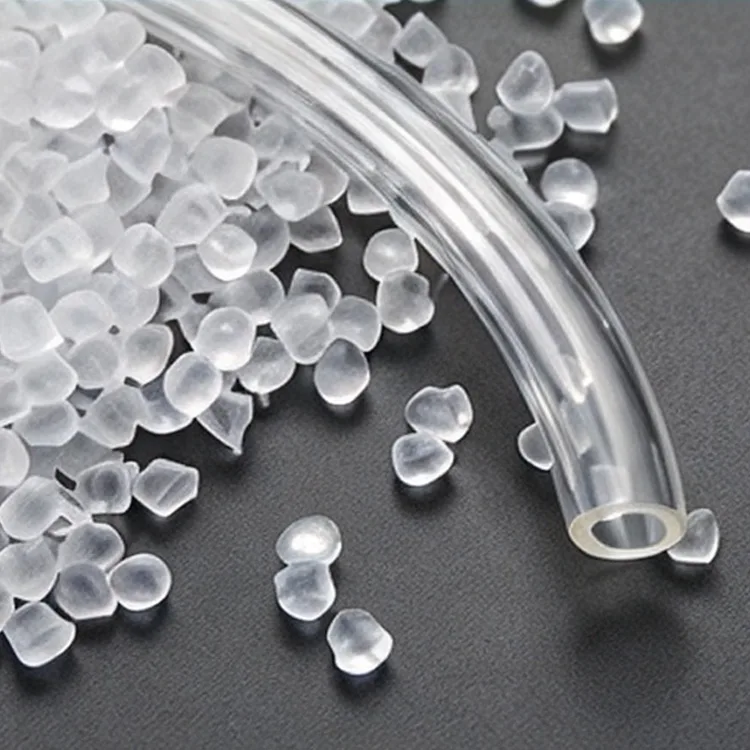
厚肉パイプ、継手、および関連コンポーネントに適した押出および成形グレードが用意されています。圧力定格は、樹脂の引張強さから推測するのではなく、完成したシステムに対して確立する必要があります。
柔軟な化学機器コンポーネントには、耐薬品性、機械的強度、および繰り返し変形能力の組み合わせが必要な場合があります。
この材料のより高い分子量は、応力亀裂や疲労に対する耐性が重要な用途に有利です。
耐用年数は形状や実際の動作条件に影響されるため、コンポーネントレベルの屈曲テストは引き続き必要です。
抽出物が管理された選択されたグレードは、敏感な液体を扱う用途向けに評価できます。
純度要件は、関連する汚染物質の測定可能な限界を通じて定義され、グレード固有の技術文書によってサポートされる必要があります。
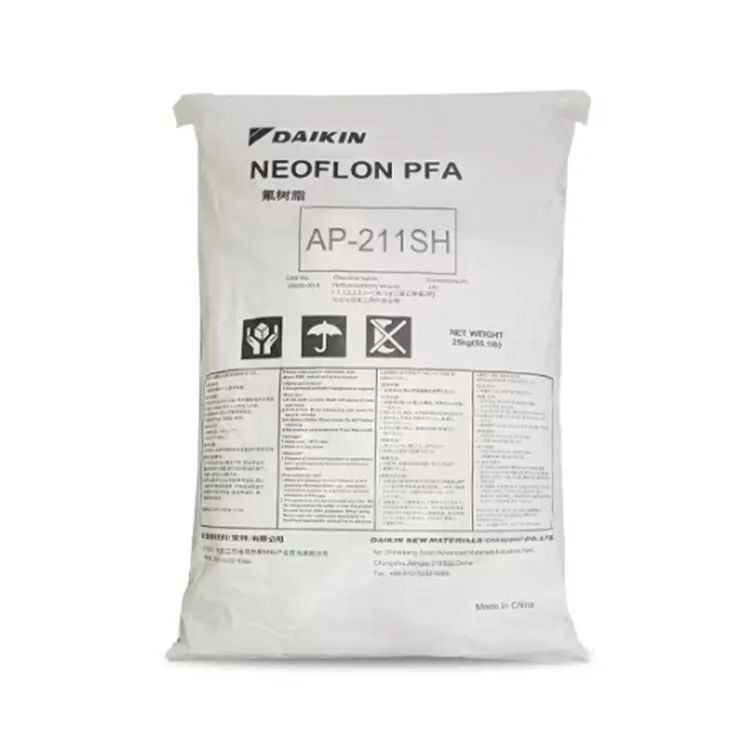
| アイテム | 参考仕様 |
|---|---|
| 製品名 | 低MFR PFA |
| ブランド | 中旺 |
| ポリマータイプ | パーフルオロアルコキシフッ素ポリマー |
| メルトフローレート | 0.8~6g/10分(372℃/5kg) |
| 密度 | 2.12 ~ 2.17 g/cm3 |
| 融点 | 300~310℃ |
| 抗張力 | ≥32 MPa、代表的な基準 |
| 破断伸び | ≥300%、代表的な基準 |
| 連続使用温度 | -200°C ~ 260°C、アプリケーションに依存 |
| 1MHzにおける誘電率 | 2.15、代表的なリファレンス |
| 可燃性 | UL94 V-0(1.5 mm)、グレード固有のリファレンス |
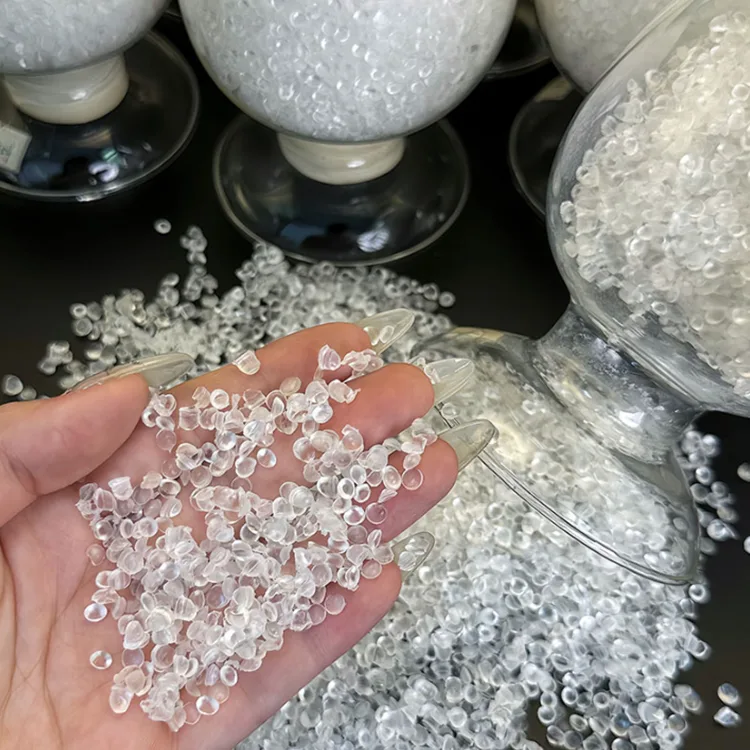
| 外観 | 半透明のアイボリーホワイトのペレット |
| 処理方法 | 射出成形、押出成形、ブロー成形、トランスファー成形、圧縮成形 |
| 包装 | 25kgPE内袋と紙ドラム |
| ドキュメント | TDS、COA、SDS、および該当するテストレポート |
分子量が高くなると溶融粘度が増加し、制限された流路を通る材料の移動がより困難になります。
付属の技術リファレンスでは、バレル温度が約 340 ~ 380°C、ダイ温度が 360 ~ 400°C であると記載されています。これらの条件は、選択した樹脂の加工推奨事項を確認せずに適用しないでください。
溶融温度が低すぎると、充填が不完全になったり、融合が不十分になる場合があります。滞留時間を考慮せずに温度を上げると、熱劣化のリスクが生じる可能性があります。
厚肉コンポーネントには、適切な溶融物の供給、工具設計、および冷却制御が必要です。
不適切な処理により、表面検査だけでは検出するのが難しい内部ボイド、弱い溶接線、または残留応力が生じる可能性があります。
重要な完成コンポーネントについては、セクション検査とアプリケーション固有のテストが推奨されます。
厚いポリマー部分は、表面と内部で異なる速度で冷却されます。これらの温度差により残留応力が発生する可能性があります。
適切な冷却およびアニーリング手順により、選択したコンポーネントの応力を軽減できます。この手順は、部品の形状とメーカーの推奨に従って作成する必要があります。
過度の熱暴露や潜在的に危険な分解生成物を避けるために、処理温度を制御する必要があります。
適切な換気、温度監視、および機器の停止手順が必要です。処理限界は、グレード固有の技術文書および安全文書に従う必要があります。
低 MFR PFA は、さまざまな製造およびサービス要件を対象としたグレード カテゴリで入手できます。
肉厚のフィッティング、バルブ本体、および選択されたポンプ コンポーネントには、約 2 ~ 6 g/10 分の範囲内の射出成形グレードが考慮されます。
約 0.8 ~ 3.0 g/10 分の低流量押出およびライニンググレードは、より高い溶融強度とより厚いポリマーセクションを必要とする用途に適しています。
敏感な化学物質が扱われる場合、選択された純度管理グレードを用途の汚染限界に照らして評価する必要があります。
選択は、単に利用可能な最低の MFR を選択するのではなく、実際のコンポーネントの設計を反映する必要があります。
Zhejiang Zhongwang International Trade Co., Ltd. は中国余姚プラスチック都市に位置し、ポリマーサプライヤーネットワーク、倉庫リソース、地域物流サービスにアクセスできます。
バイヤーソーシング低MFR PFA加工方法、必要なメルトフロー範囲、完成品の厚さ、圧力条件、化学媒体、動作温度、購入数量を提供する必要があります。
可能であれば、機械的サイクル、クリープ要件、純度仕様に関する追加情報は、適切なグレードを絞り込むのに役立ちます。
材料仕様は、関連する TDS および COA に照らして確認する必要があります。要求の厳しい圧力または化学サービス用途の場合は、商業使用前に小ロット生産と完成部品のテストを完了する必要があります。
一般に、MFR が低いほど、分子量と溶融強度が高くなります。これらの特性は、長期間の変形に対する耐性が必要な厚いセクションやコンポーネントに役立ちます。
流動グレードが低いほど、溶融強度とクリープ関連の性能が向上する可能性がありますが、MFR だけでは完成部品の強度を確立できません。樹脂の配合、加工、形状、使用条件も考慮する必要があります。
はい。適切な射出成形グレードは、バルブ本体や厚肉継手などのコンポーネントに使用できます。工具および加工条件は、樹脂の比較的高い溶融粘度に対応する必要があります。
適切に設計された化学配管部品の材料として検討できます。実際の圧力の適合性には、パイプの形状、温度、化学的適合性、接合方法、および適用可能な圧力システム要件を評価する必要があります。
重要な評価には、化学的適合性、柔軟性、繰り返し曲げ挙動、応力亀裂耐性、および動作温度の影響が含まれます。テストでは、代表的な完成コンポーネントを使用する必要があります。